
服务电话:193 3996 6361客服电话:187 3603 0804

服务电话:193 3996 6361客服电话:187 3603 0804
.jpg)


铁精粉原料没变,设备也没有大修,可生产线就是问题不断。爆球频发、返料堆积、生球一碰就碎,焙烧强度忽高忽低。技术员天天调温度,厂长看着焦比发愁。
事实上,球团质量故障,很多根源并不在焙烧工段,而是藏在配矿、造球这些前端工序上。
配矿、造球、烘干、预热、焙烧、冷却,六大工序环环相扣,任意一个细节失控,都会造成最终成品不达标。
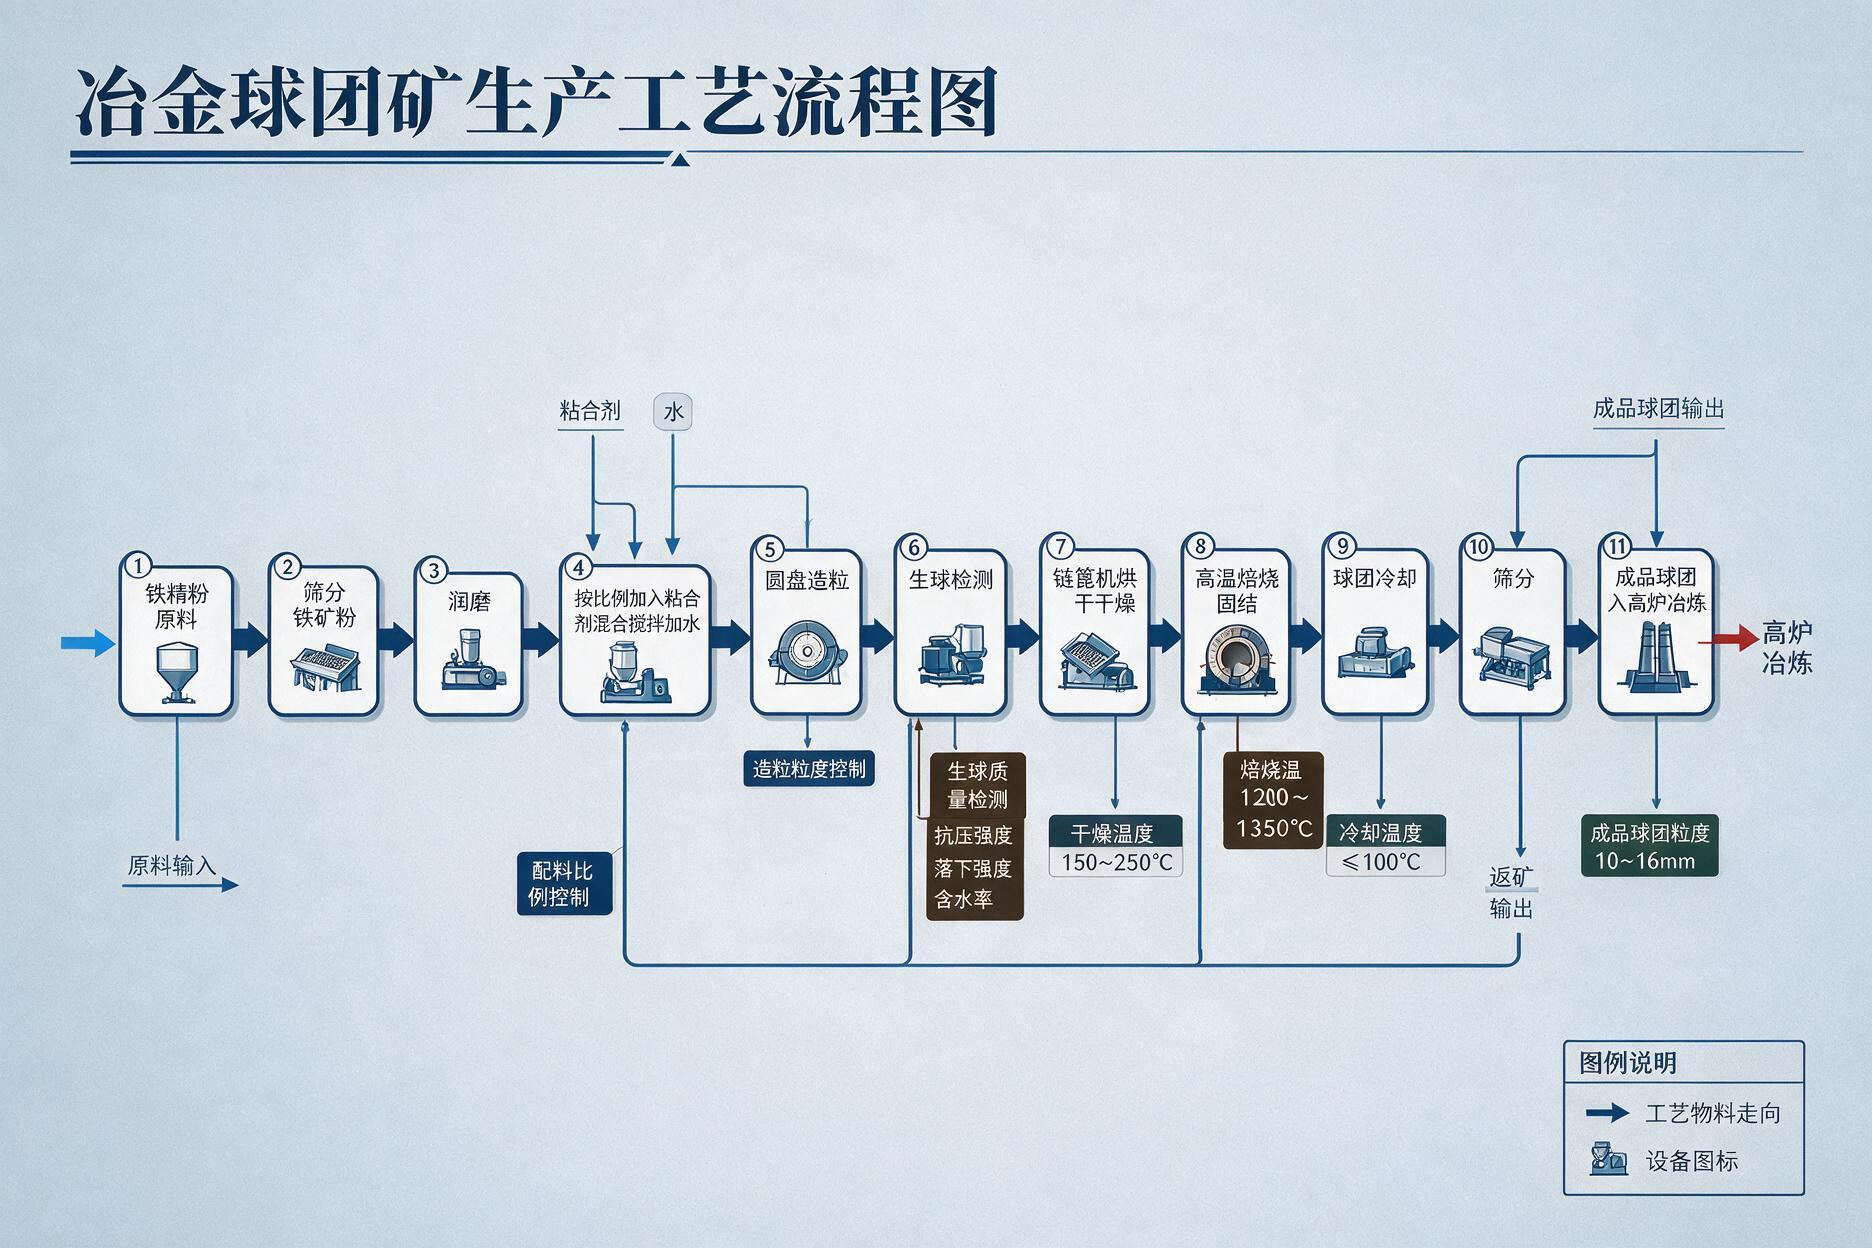
很多工厂把问题都归结于焙烧,却忽略前端原料、水分、造球带来的连锁影响。建杰结合多条实际生产线现场调试经验,把球团矿从原料到成品冷却的全流程关键点梳理出来,有相关问题可以直接对照自查。
一、配矿:源头决定上限,原料配比不能马虎
配矿是球团生产的第一道关口,铁精粉属性、粘合剂/膨润土配比、水分,三大要素直接奠定后续生产基础。
1. 铁精粉特性匹配
不同铁精粉(磁铁矿、赤铁矿、褐铁矿粉)的SiO₂含量、布莱恩系数、粒度、比表面积差异巨大。
SiO₂偏低的铁精粉易出现爆裂温度下降,预热段容易开裂,焙烧后强度偏低,需要及时调整辅料配比或者焙烧制度。
多种精粉搭配生产时,做好混料均化,稳定原料指标,避免原料频繁波动造成生球质量“过山车”。
2. 粘合剂与膨润土配比优化
3. 水分精准管控
原料混合后水分建议稳定控制在8.5%左右;水分过高→生球变形粘连;水分过低→成球困难、粉末增多。原料波动大的生产线,建议增设烘干工序前置控水。
(提醒:粘合剂不是加的越多越好,超量添加反而会影响生球焙烧性能,一定要结合本厂铁精粉做小试,确定最优添加比例。)
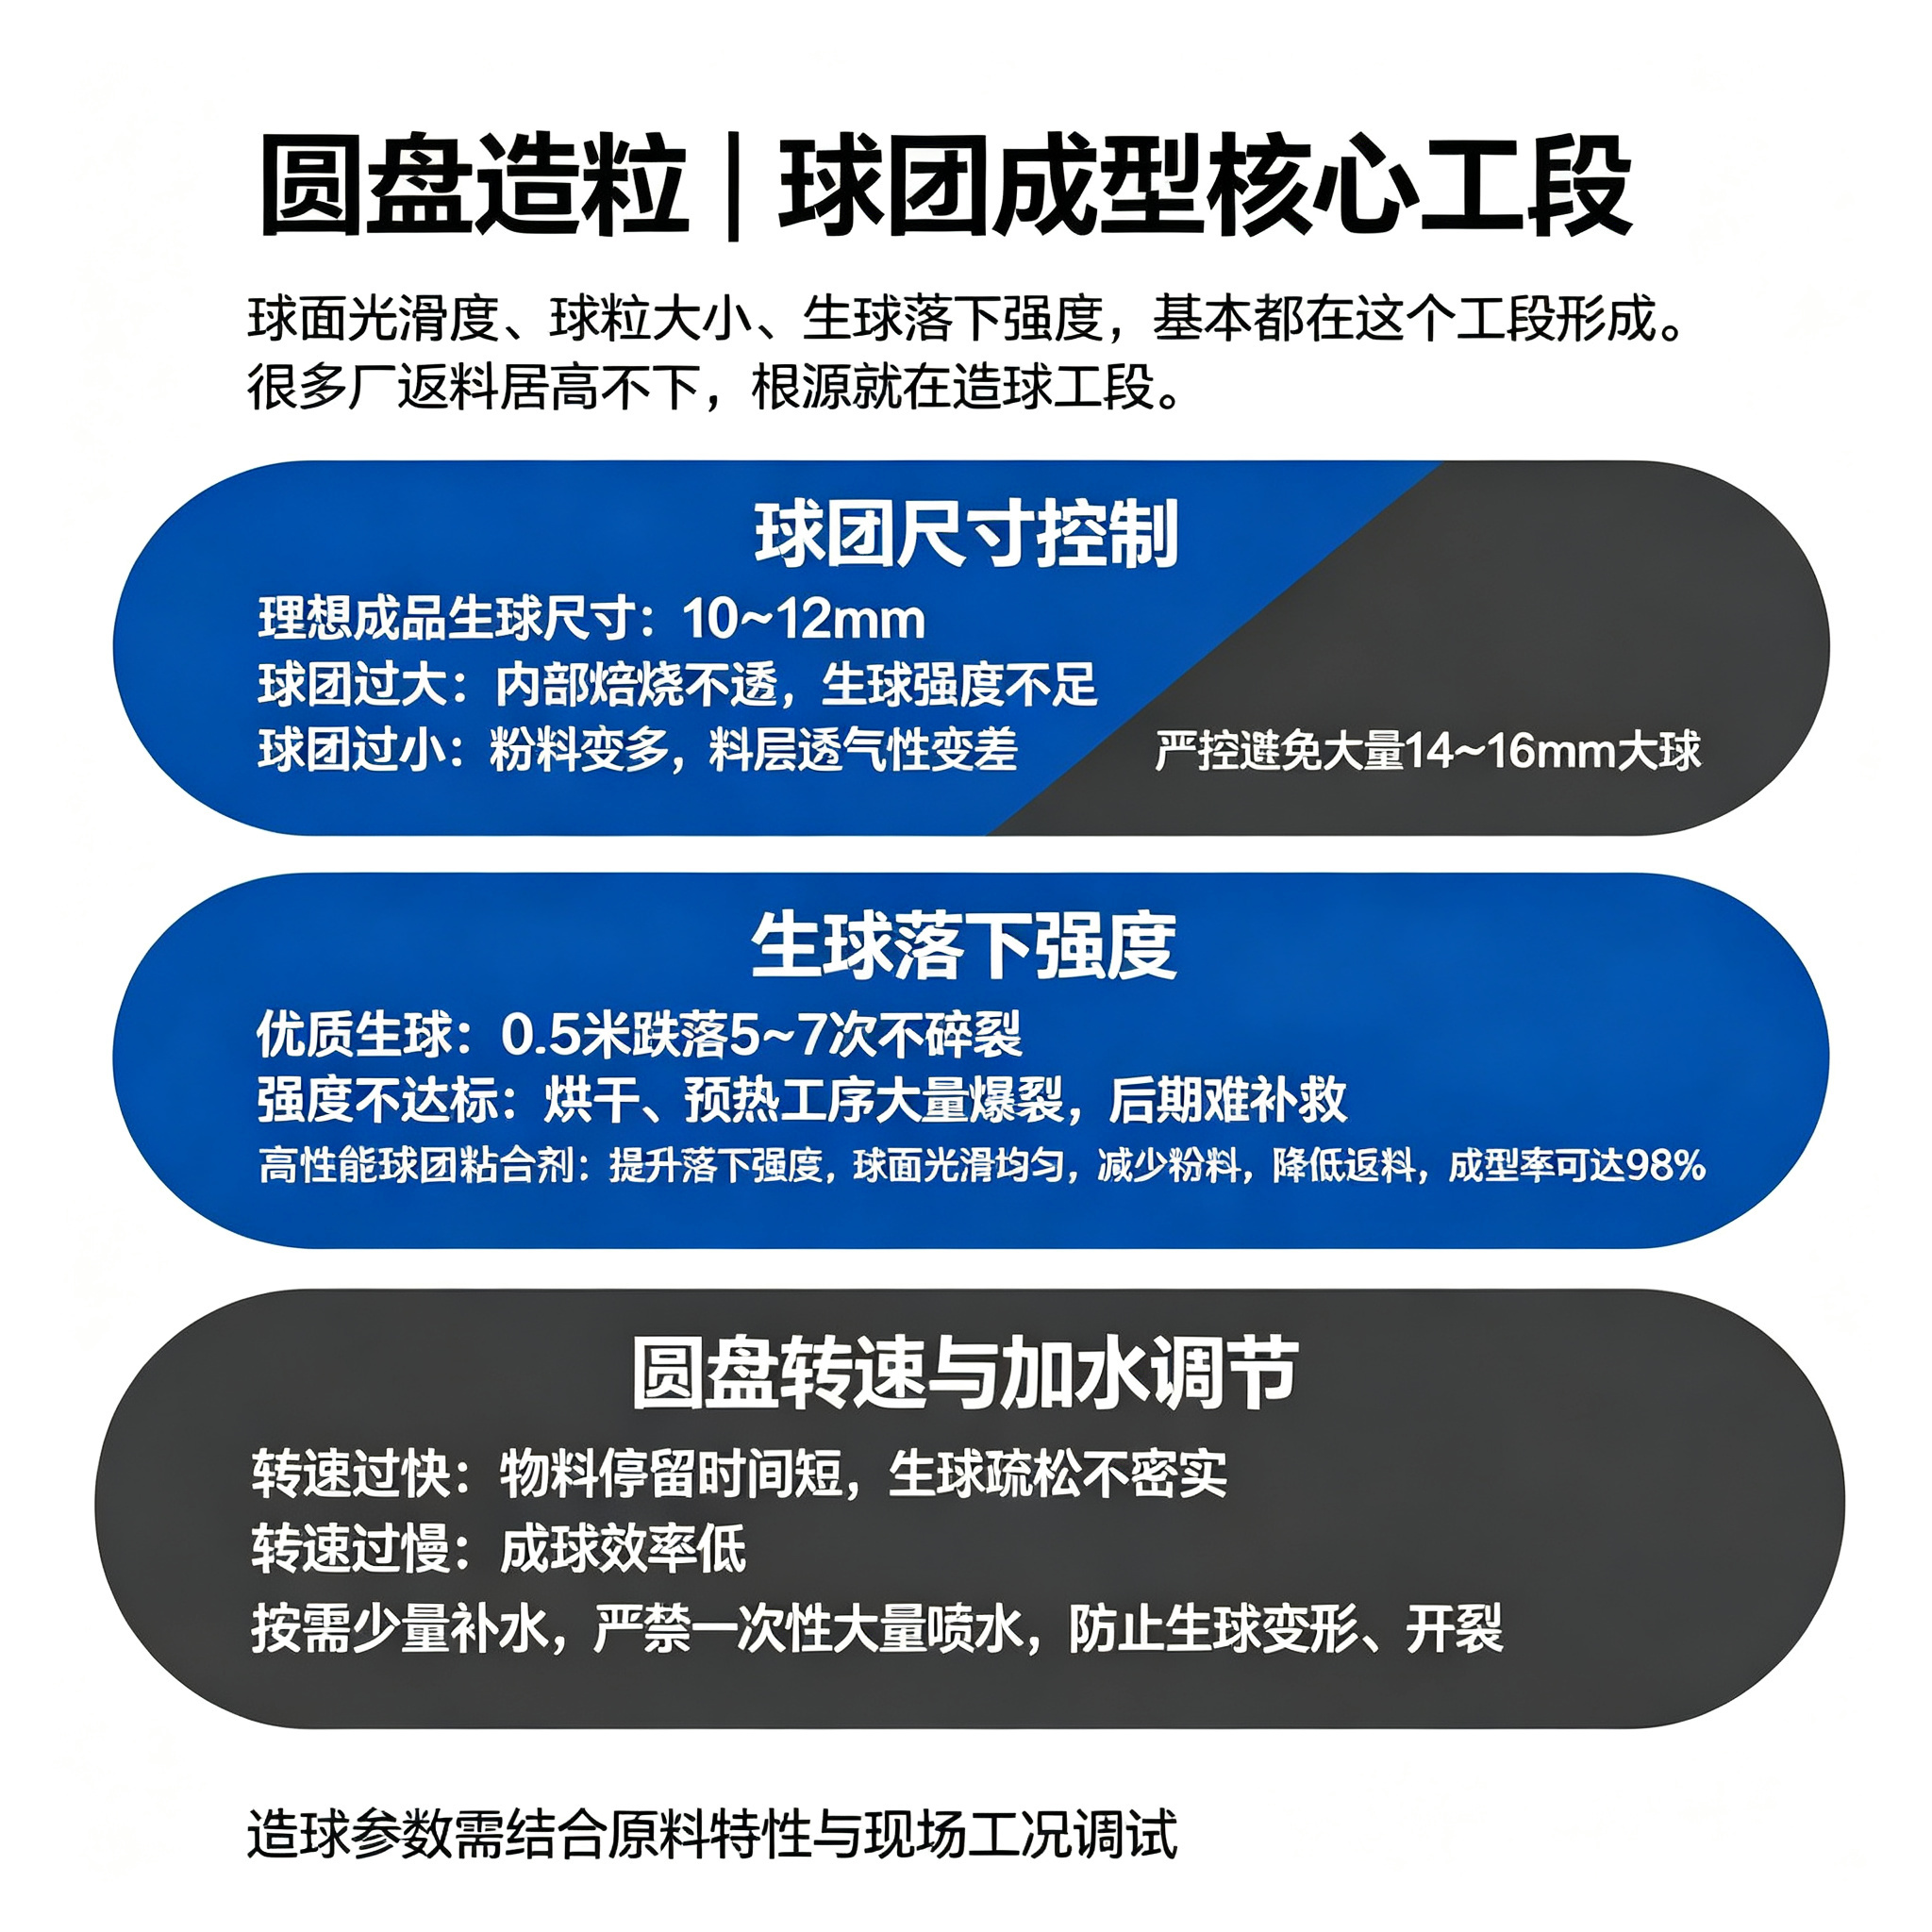
二、造球:决定生球品质,做好这3点成型率直冲98%
三、热工制度-干燥阶段:控好温度,拒绝生球表面干裂
干燥阶段目的是脱除生球游离水,为预热、焙烧做好准备。常见问题:温度太高,球团表面快速脱水干裂;温度太低,水分脱除不充分,预热阶段爆球频发。
参考工艺温度:
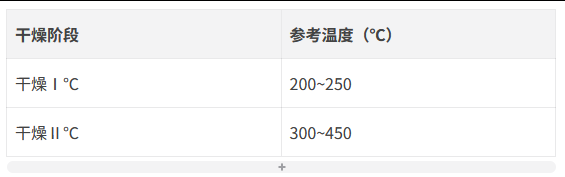
循序渐进去除水分,保障球团内外水分均匀挥发,减少裂纹、破损,为下一道预热工序打好基础。
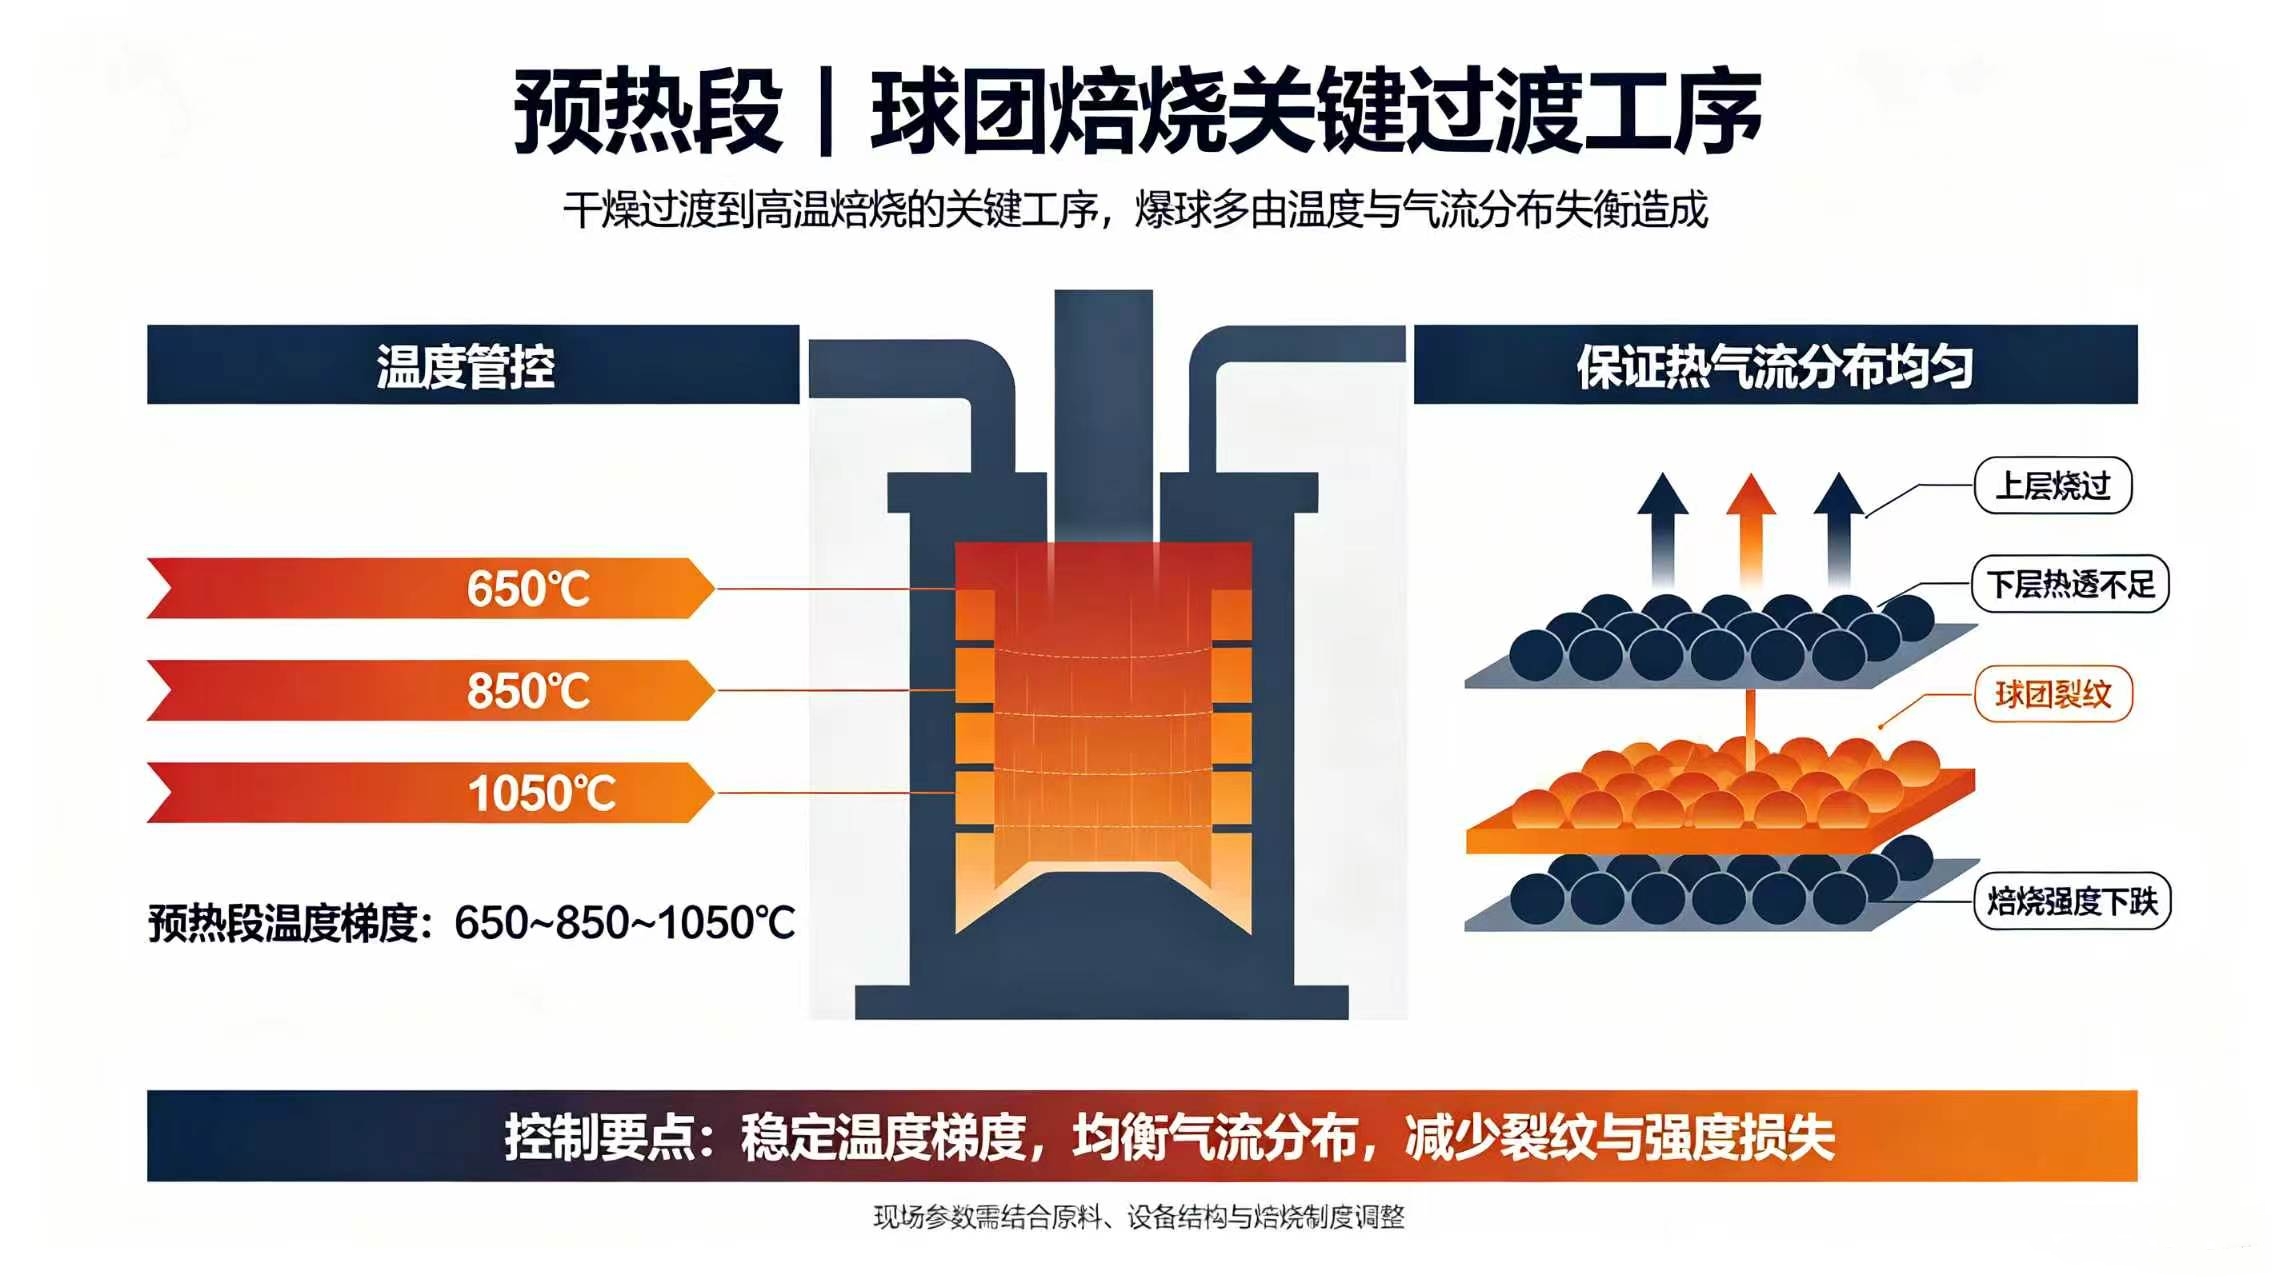
四、热工制度-预热阶段:温度气流把控不好,爆球、裂纹找上门
五、热工制度-焙烧阶段:球团强度、成型的关键工段
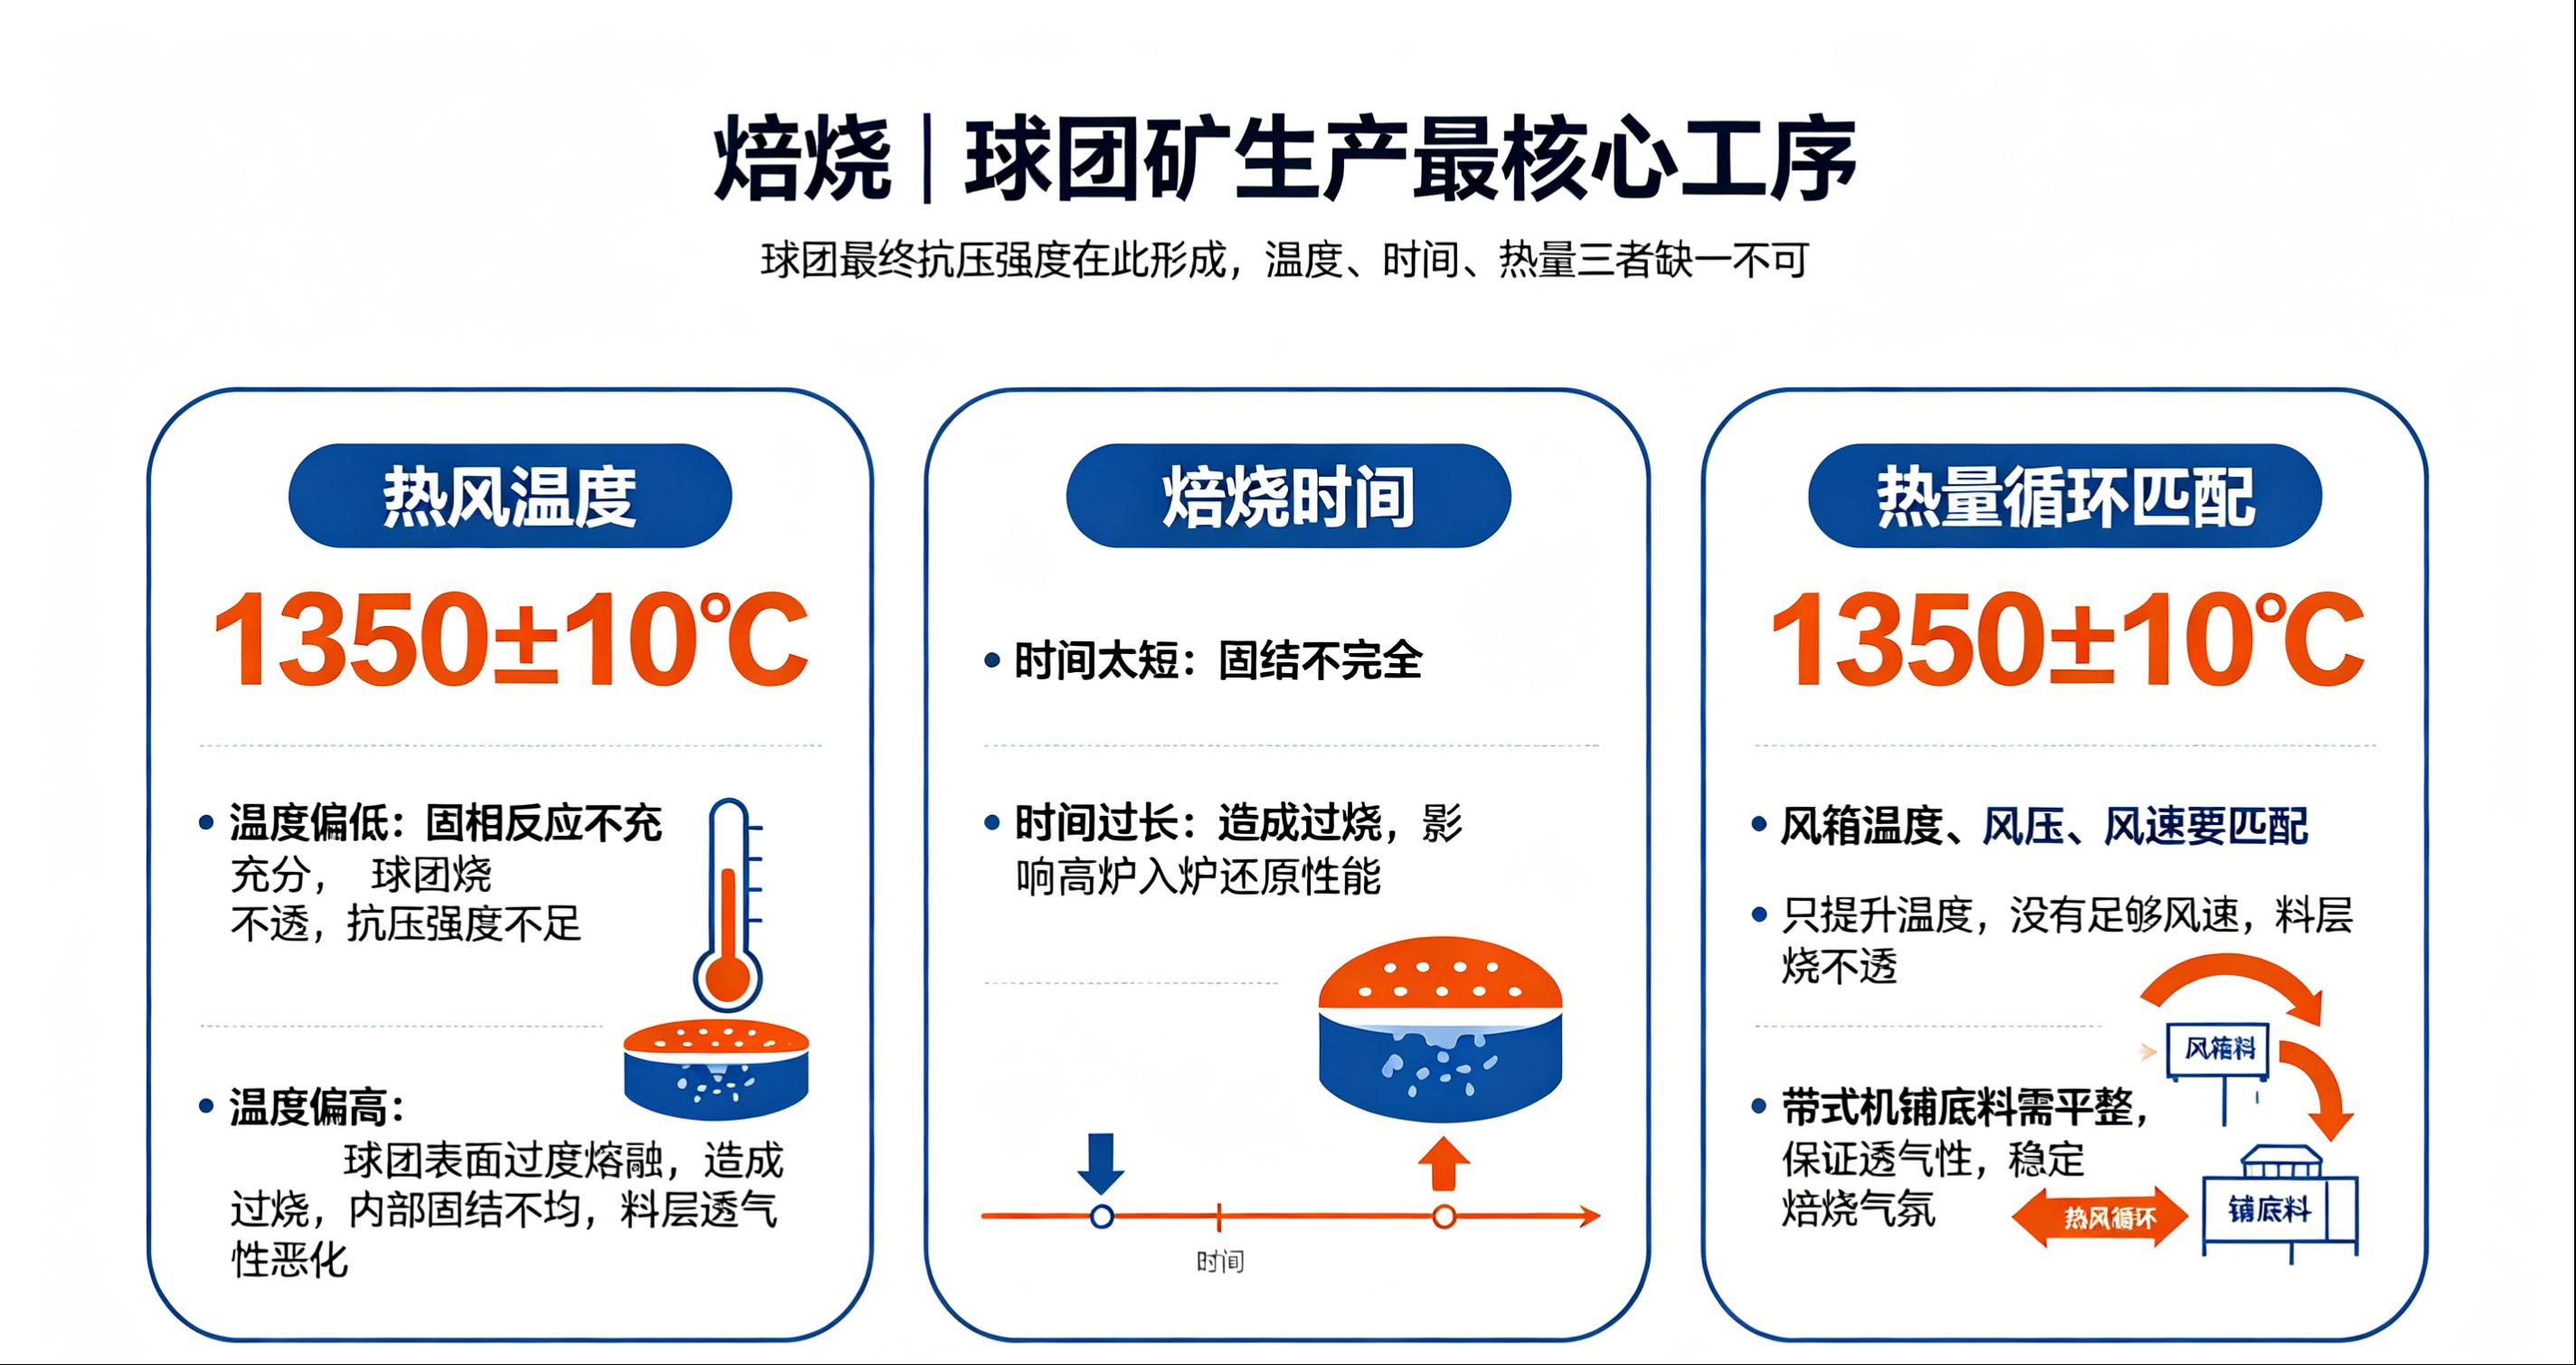
现场案例分享:国外Sangan生产线,在优化粘合剂配比之后,喂料量由700吨/小时提升至800吨/小时以上,成型率提升10%,日产量提升1800吨,月增产54000吨;同时焙烧后强度维持2500~2600N的合格区间,实现产能与品质双提升。
六、冷却:避免热冲击,减少后期隐性裂纹
很多工厂重焙烧、轻冷却。高温球团遭遇骤冷,球团内部与表面形成巨大温差,会产生大量肉眼不易察觉的内部裂纹,在转运、入炉过程中碎裂粉化,干扰高炉顺行。
核心控制点:控制合理降温梯度,把控冷却速率,杜绝急速降温。兼顾产品质量与生产效率,平衡冷却速度,减少热应力裂纹,保障成品球团转运后的完整度。
七、球团提产降本,选对辅料事半功倍
整条生产线六大工序牵一发而动全身,设备、生产工艺、原料辅料三者需要协同匹配。
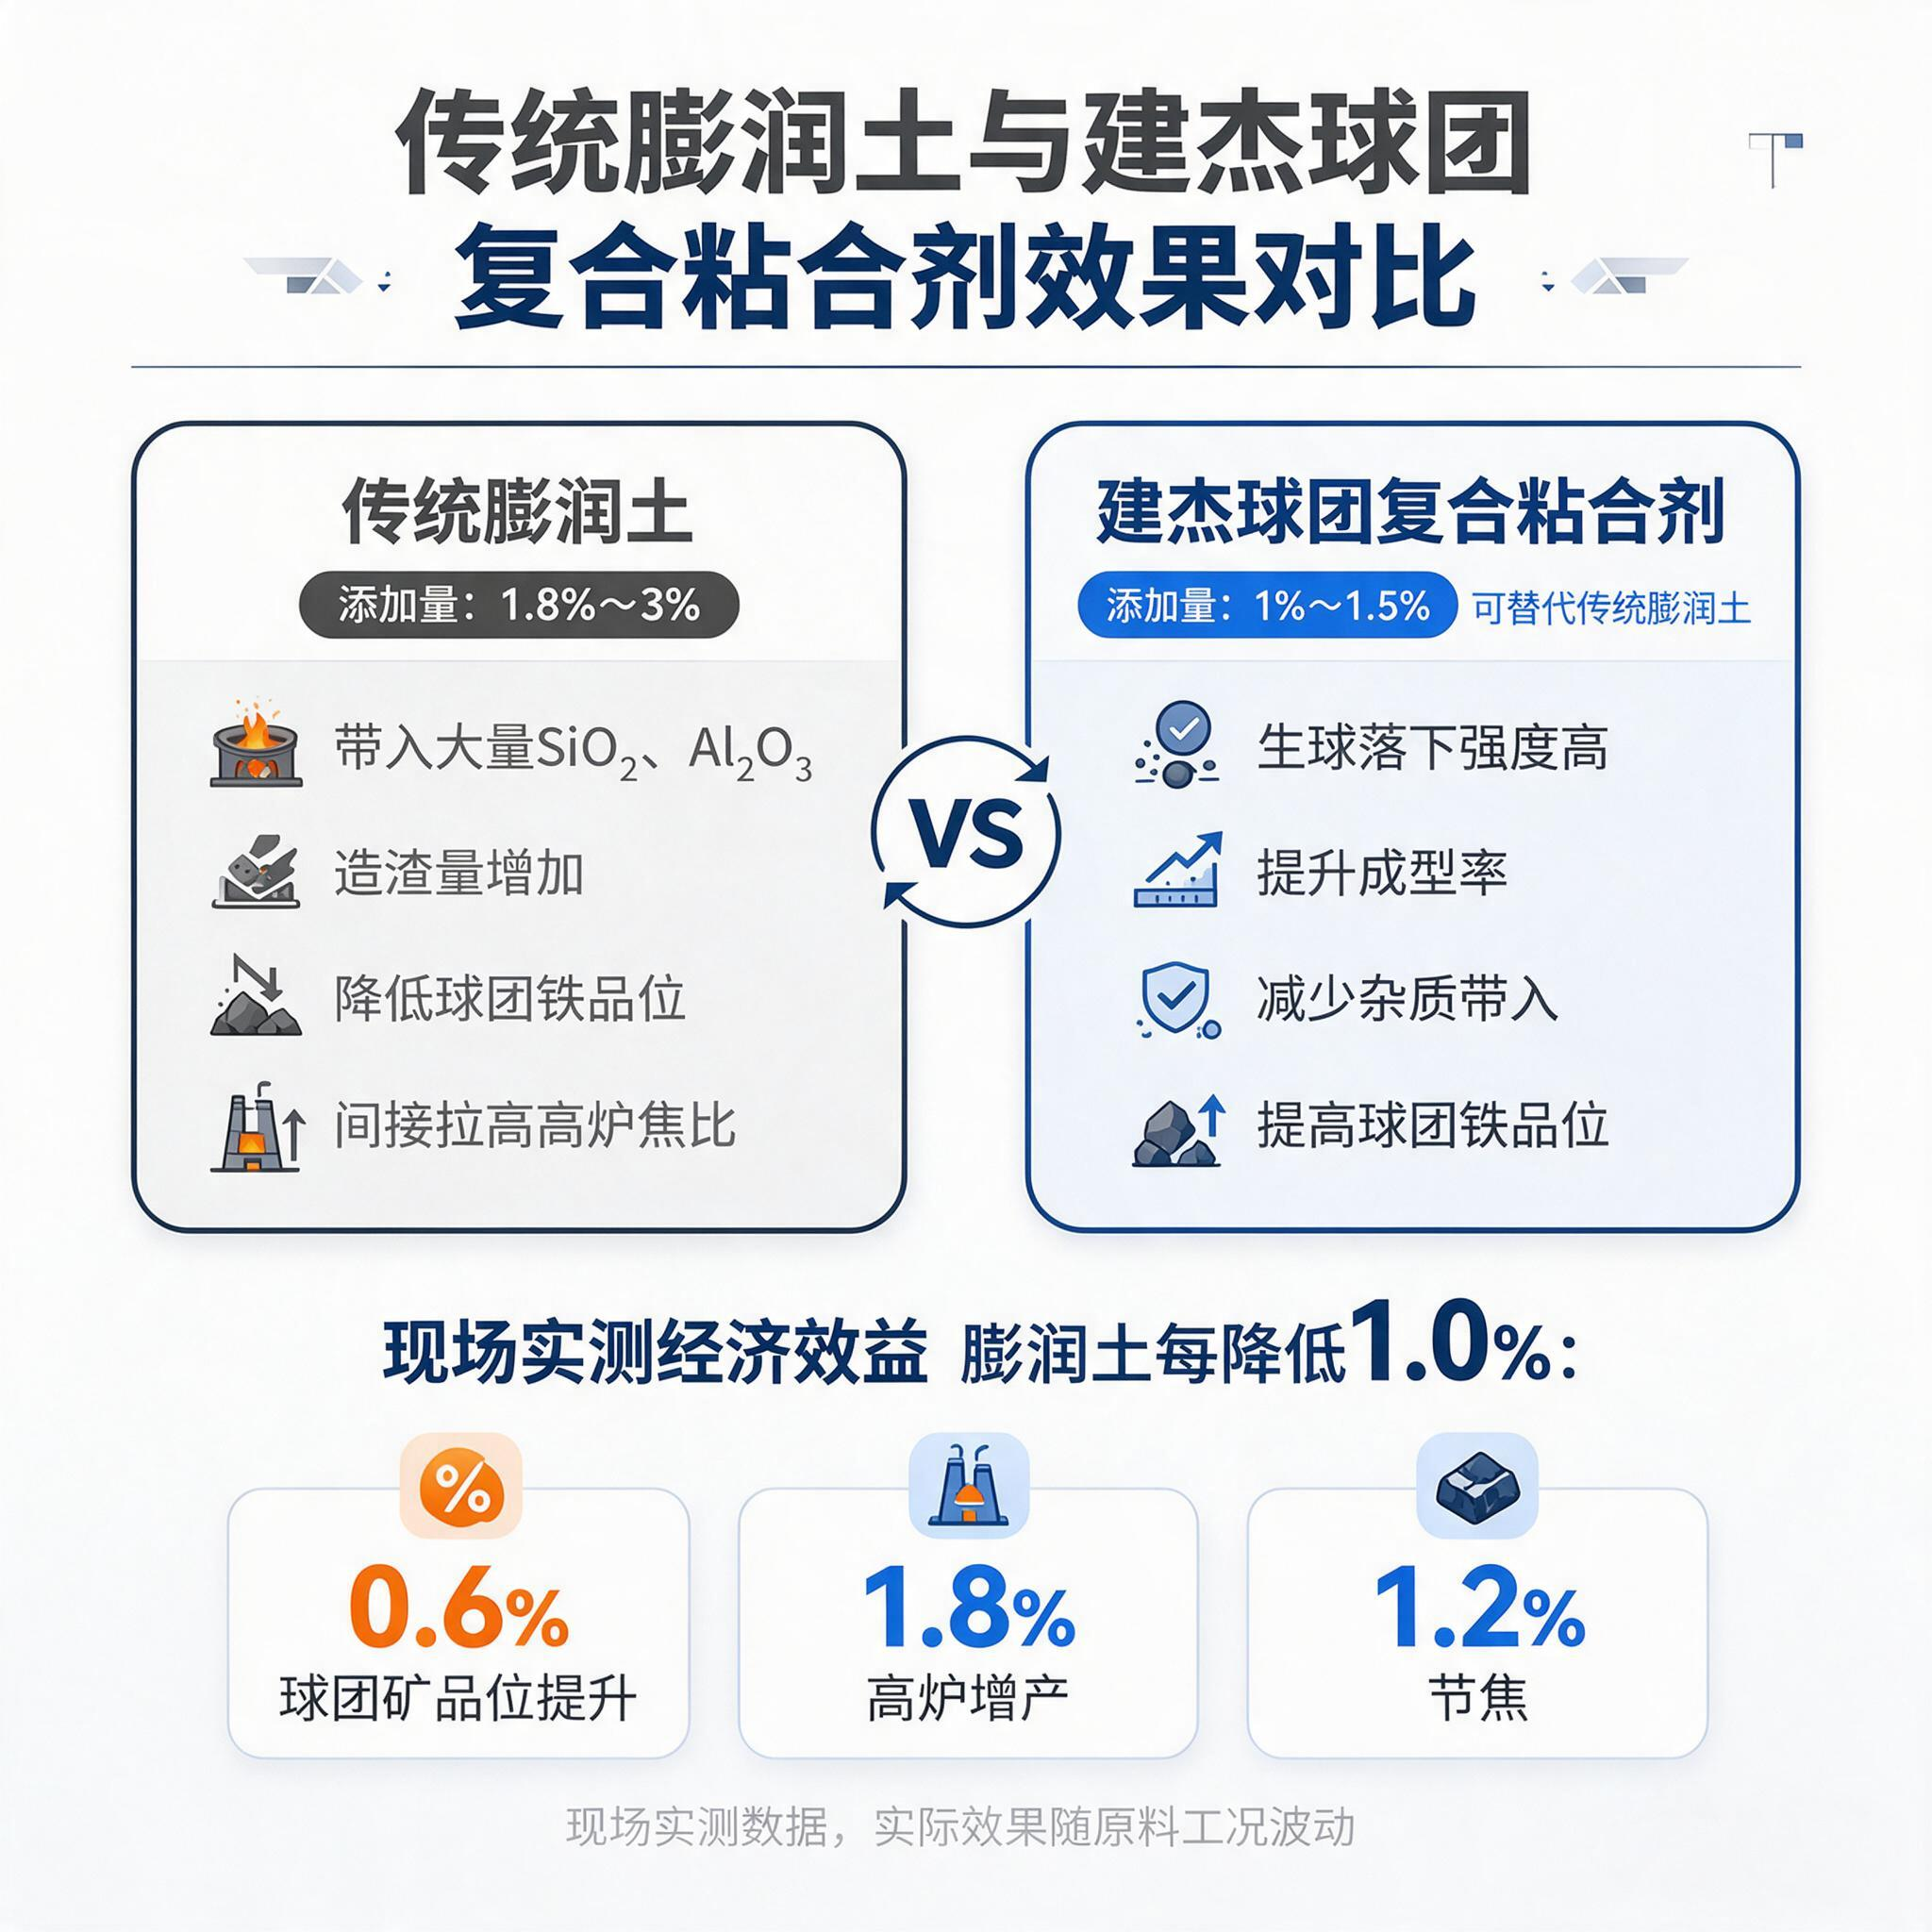
传统膨润土添加量大,带入杂质多,拉低球团品位,增加高炉焦比。而高性能球团粘合剂,适配磁铁矿、赤铁矿、褐铁矿等各类铁精粉造球,添加量少,生球强度高,提升成型率,降低返料,提高球团铁品位,帮助球团厂降本、提产、改善高炉冶炼指标。
如果你的工厂正在被这些问题困扰:
生球落下强度差,烘干预热爆球多
成型率低,返料量大,产能上不去
球团品位被膨润土拉低,高炉焦比居高不下
焙烧强度不稳定,时高时低
欢迎联系我们,提供你的铁精粉化验指标与生产线工况,获取适配产品方案以及工艺优化建议。
(本文工艺参数均为行业参考值,各厂需结合自身原料、设备实际情况通过试验确定,不可直接照搬使用,仅供技术人员自查参考。)

返回顶部

 当前位置:


